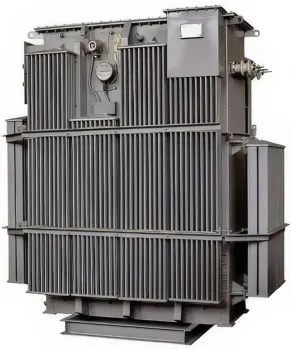
На КАМАЗе в Набережных Челнах из-за износа двух трансформаторов остановлена сборка двигателей – под угрозой срыв поставок грузовиков для Минобороны. Мы за 12 дней изготовили и доставили два ТМЗ-1000/6/0,4 с азотной подушкой в условиях весенней распутицы, выполнили параллельный монтаж и передали полный пакет разрешительной документации.
Двигатель – сердце грузовика. Остановка его сборки парализует весь конвейер. Мы вернули питание двум линиям, чтобы КАМАЗ продолжил идти в ногу со временем.
Проект отгрузки двух трансформаторов ТМЗ-1000/6/0,4 в Набережные Челны (23.03.2026) выполнен для замены оборудования в цехе двигателей ПАО «КАМАЗ». Изделия в герметичных баках с азотной подушкой, масляное охлаждение. Герметичная конструкция без расширителя исключает контакт масла с воздухом – не требует обслуживания, что критично для непрерывного производства. Оба аппарата идентичны по параметрам и прошли заводские испытания по полной программе.
| # | Параметр | Значение (на один) | Количество |
|---|---|---|---|
| 1 # | Мощность Параметр | 1000 кВА Значение | 2 шт. Количество |
| 2 # | Напряжение ВН/НН Параметр | 6 / 0,4 кВ Значение | 2 шт. Количество |
| 3 # | Потери ХХ / КЗ Параметр | 1900 / 12000 Вт Значение | 2 шт. Количество |
Азотная подушка в ТМЗ – это не просто опция, а гарантия сохранности масла на весь срок службы. Для цеха двигателей, где остановка недопустима, это особенно важно.
Перед отправкой выполнены все необходимые измерения сопротивления изоляции, коэффициентов трансформации и проверки групп соединения для каждого аппарата. Баки окрашены атмосферостойкой эмалью, все уплотнения и вводы адаптированы к весенним перепадам температур и повышенной влажности. Заземление нейтрали выполнено раздельно для каждого ввода с учётом местных грунтов.
Герметичный бак с азотной подушкой выдерживает избыточное давление до 75 кПа и остаточное до 50 кПа, обеспечивая герметичность при любых погодных условиях.
Два трансформатора – два независимых ввода. Система АВР настроена так, что при отключении одного из них второй автоматически берёт на себя всю нагрузку, не прерывая сборку двигателей.
По прибытии проведена повторная проверка сопротивления обмоток и уровня масла для каждого аппарата. Степень защиты оболочек соответствует требованиям для установки в производственных цехах. Шеф-монтаж выполнен за 3 дня силами двух бригад, пусконаладка – по единой программе с тестированием линии сборки под нагрузкой и проверкой автоматического ввода резерва.
| # | Этап | Выполненные операции |
|---|---|---|
| 1 # | Входной контроль Этап | Измерения для обоих аппаратов Выполненные операции |
| 2 # | Транспортировка Этап | Две машины, фиксация, контроль давления азота Выполненные операции |
| 3 # | Шеф-монтаж и пуск Этап | Параллельный монтаж, настройка АВР, тестирование конвейера Выполненные операции |
В период обкатки – круглосуточный мониторинг температуры масла и токов с удалённой передачей в диспетчерскую завода.